Радиально-сверлильный и вертикально-сверлильный станки выполняют близкие операции, но отличаются способом позиционирования инструмента относительно детали. Поэтому вопрос «какой тип лучше» без чертежа и условий производства некорректен: правильный выбор зависит прежде всего от размеров детали и расположения отверстий.
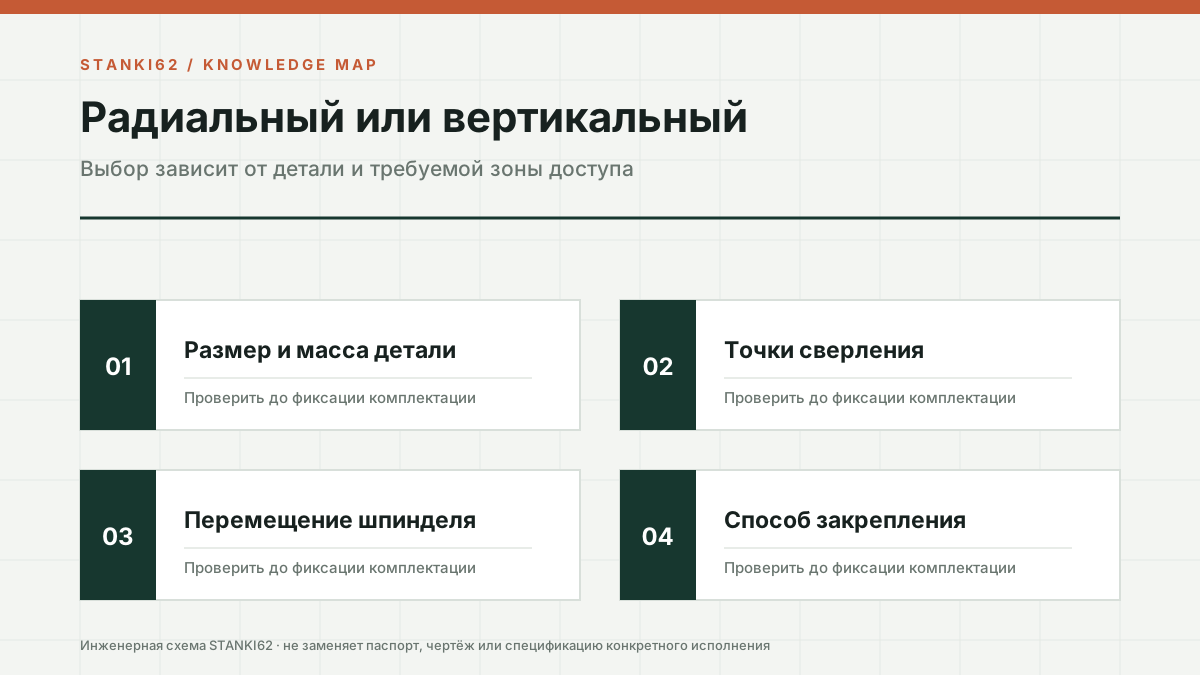
Главное различие — что перемещаем: деталь или шпиндель
На вертикально-сверлильном станке ось шпинделя фактически задаёт центральную рабочую линию, а нужную координату получают установкой и перемещением детали на столе. На радиально-сверлильном станке положение шпинделя можно менять перемещением сверлильной головки по рукаву и поворотом самого рукава.
Когда удобнее вертикально-сверлильный станок
Вертикальная компоновка рациональна, когда деталь сравнительно легко установить на стол, её можно безопасно перемещать и основные отверстия находятся в доступной зоне. Такие станки подходят для универсальных ремонтных, инструментальных и производственных задач с деталями малого и среднего размера.
При выборе проверяют размеры стола, расстояние от шпинделя до стола или плиты, ход шпинделя, конус и требуемые режимы. Для сравнения можно посмотреть 2С132, 2Н135, 2Н125 и 2Н150.
Когда нужен радиально-сверлильный станок
Радиальная схема особенно полезна для тяжёлых, длинных или корпусных деталей, которые сложно многократно переставлять ради разных отверстий. Деталь фиксируется на плите или в приспособлении, а шпиндельную головку подводят к нужным координатам в пределах рабочей зоны.
Здесь важно проверить вылет, высоту, диапазон перемещения головки и геометрию детали. В актуальной сверлильной группе STANKI62 можно сравнить 2А55, 2М55 и 2Н55.
Сравнение по производственной задаче
| Ситуация | Что чаще рациональнее | Почему |
|---|---|---|
| Небольшая деталь, легко перемещается | Вертикальный | Простая установка и позиционирование на столе |
| Тяжёлая корпусная деталь | Радиальный | Меньше перестановок заготовки |
| Много отверстий в разных координатах большой детали | Радиальный | Головка перемещается относительно закреплённой детали |
| Повторяющаяся операция на компактной детали | Вертикальный | Удобно использовать кондуктор или специальное приспособление |
Максимальный диаметр не решает выбор
Например, модели одного класса могут иметь близкий предельный диаметр сверления, но совершенно разную рабочую геометрию. Если инструмент физически не может попасть в крайнюю координату детали или заготовка с оснасткой не помещается по высоте, запас мощности не решит проблему.
Что проверить по чертежу
- максимальные габариты и массу заготовки;
- координаты крайних отверстий;
- диаметры и глубины;
- наличие резьбы, зенковок и развёртывания;
- способ базирования и закрепления;
- высоту детали вместе с приспособлением;
- серийность и требуемую производительность.
Как принять решение без привязки к модели
Сначала определите рабочую геометрию, затем требуемый размерный класс, после этого сравнивайте конкретные модели по шпинделю, режимам, оснастке и комплектации. Такой порядок снижает риск выбирать оборудование только потому, что известное обозначение уже встречалось в цехе.
Если исходные параметры ещё не сведены, используйте классификацию сверлильных станков и пошаговую схему подбора. Для конкретного чертежа — подбор оборудования STANKI62.
Нужно подобрать оборудование?
Передайте модель, размеры детали или техническое задание.